 Français
 中文
 English
 Pусский
 Español
 عربي
Comment réduire le gaspillage de feuille d'aluminium sur votre machine de marquage à froid
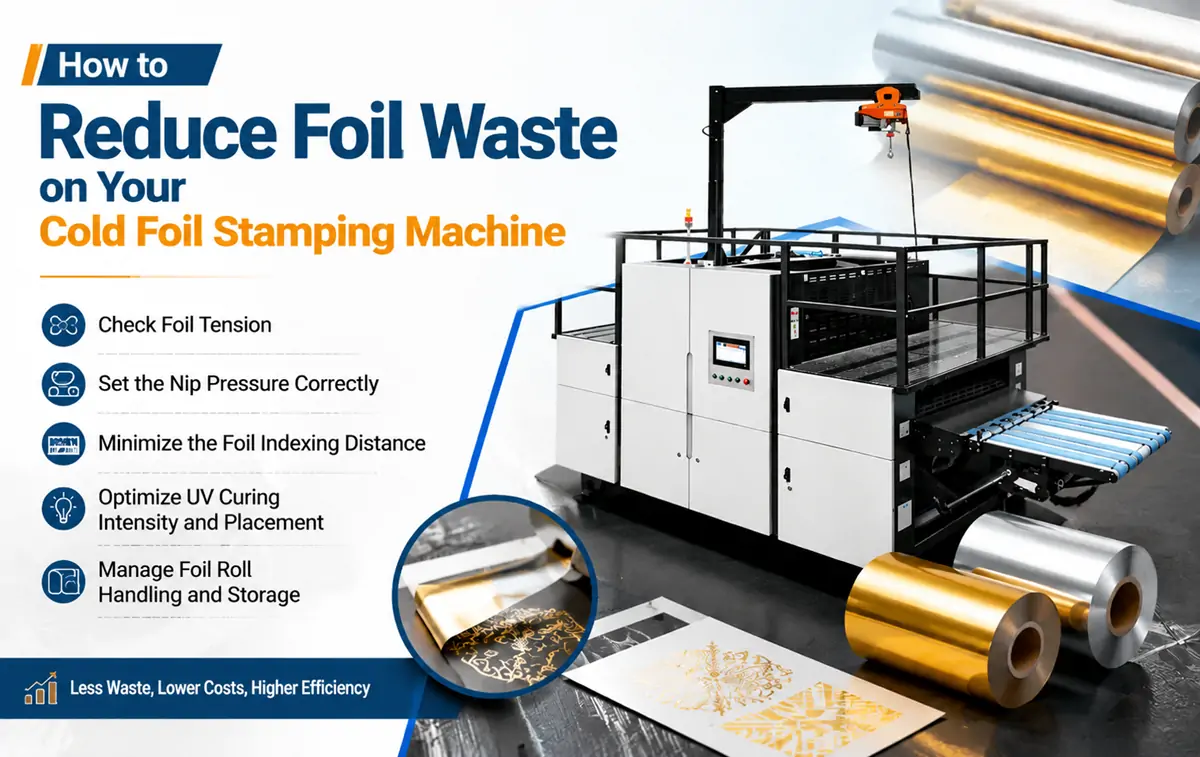
Le marquage à froid est l'un des consommables les plus coûteux sur une ligne de finition d'impression feuille à feuille. Lorsqu'une machine de marquage à froid est mal réglée, les déchets s'accumulent insidieusement : quelques millimètres de film supplémentaires par feuille, sur des milliers d'impressions, représentent des kilogrammes de matériau jeté. Les causes sont rarement une panne mécanique. Le plus souvent, les réglages de la machine (tension du film, distance d'indexage, pression de pincement et application UV) se sont éloignés de leurs valeurs optimales. Un réglage systématique de ces paramètres permet de récupérer le film qui, autrement, finirait à la poubelle.
Vérifiez d'abord la tension de la feuille d'aluminium.
La tension du film est la principale cause de gaspillage et de défauts de transfert. Lorsqu'elle est trop faible, le film s'affaisse entre les rouleaux de déroulement et de pincement. Ce jeu crée des plis qui empêchent un contact uniforme avec le support, ce qui engendre un transfert irrégulier. Les opérateurs compensent souvent ce problème en augmentant la distance d'avance du film, ce qui gaspille du matériau sans résoudre le problème des plis.
Lorsque la tension est trop élevée, la feuille s'étire lors de son passage au niveau du point de pincement. Cette feuille étirée se transfère de manière irrégulière car la couche métallisée se sépare de façon incohérente du film support. La feuille peut également se rompre pendant le cycle d'indexage, ce qui entraîne l'arrêt de la ligne le temps de réenfiler la bande. Une bande rompue en cours de production peut engendrer un gaspillage de plusieurs mètres de feuille en un seul incident.
La tension optimale dépend de la largeur du film et du type de support, mais pour de nombreuses unités de dorure à froid, un réglage de base permet au film d'être parfaitement plat contre le support, sans jeu ni étirement visibles. Pour un test, lancez le cycle d'avance du film sans impression et observez le comportement de la bande aux stations de déroulement et d'enroulement. Le film doit se dérouler en ligne droite, sans déplacement latéral, et le rouleau d'enroulement doit se former uniformément, sans télescopage.
Réglez correctement la pression du pincement
Le rouleau de pression applique la feuille métallique contre le support au point de transfert, où un adhésif polymérisable aux UV fixe la couche métallisée. Une pression excessive comprime la feuille contre le support et l'adhésif, ce qui repousse ce dernier au-delà de la zone d'impression. Lorsque la feuille se sépare du support après polymérisation UV, la couche métallisée est transférée sur une surface plus large que prévu. Ce débordement entraîne un gaspillage de feuille, non seulement sur la feuille en cours, mais aussi sur toute la largeur de la bande pour cette section.
Une pression de pincement insuffisante entraîne un contact incomplet entre la feuille et l'adhésif. Le transfert devient alors partiel, et les opérateurs réagissent souvent en ralentissant la machine ou en augmentant la distance d'avance de la feuille, ce qui accroît le gaspillage par feuille finie.
La pression de pincement correcte correspond au minimum requis pour un transfert complet sur toute la surface de l'image. Testez-la sur une feuille d'essai et examinez le transfert sous grossissement. Un transfert complet avec des bords nets et précis indique une pression suffisante. Si les bords sont nets mais qu'une image fantôme apparaît en dehors de la zone de transfert, réduisez progressivement la pression jusqu'à ce que cette image fantôme disparaisse.
La pression de pincement doit être vérifiée au début de chaque poste et après tout changement d'épaisseur du substrat. Le passage d'un substrat de 0,3 mm à un substrat de 0,5 mm modifie l'écartement effectif entre les points de pincement, ce qui nécessite un ajustement de la pression pour maintenir une qualité de transfert identique.
Minimiser la distance d'indexation de la feuille
La distance d'indexage du film (la distance parcourue par le film entre deux feuilles) détermine directement la consommation de film par feuille. Chaque millimètre d'avance inutile représente un gaspillage de film sur l'ensemble du tirage. L'objectif est de régler la distance d'indexage de manière à ce que le film avance juste assez pour présenter une zone vierge pour la feuille suivante, en minimisant la quantité de film inutilisée entre les zones de transfert.
La distance d'indexation minimale est déterminée par la longueur de l'image, augmentée d'un petit espace entre les zones de transfert successives. Cet espace empêche le chevauchement du bord de fuite d'un transfert avec le bord d'attaque du suivant. Un espace de 3 à 5 mm est généralement suffisant, mais la valeur exacte dépend du type de film et de la précision d'indexation de la machine.
Si la machine utilise la fonction de défilement de la feuille (qui avance uniquement lorsqu'une image de transfert est présente et reste immobile en dehors des cycles d'impression), assurez-vous que cette fonction est activée. Les machines dotées de cette fonction consomment généralement de 30 % à 50 % de feuille en moins pour les travaux où la zone d'image occupe une surface inférieure à la longueur totale de la feuille. Cette fonction est particulièrement efficace pour les emballages où les accents de dorure n'apparaissent que sur une partie du panneau.
Vérifiez que le mécanisme d'indexage est calibré. Un indexeur mécanique qui avance de 0,5 mm de plus que sa valeur de consigne en raison de l'usure ou d'une dérive de calibration gaspille 0,5 mm par feuille. Sur 10 000 feuilles, cela représente 5 mètres de film perdus. Mesurer la distance d'avance réelle à l'aide d'une règle et la comparer à la valeur de consigne permet d'identifier les erreurs de calibration qui doivent être corrigées lors de la maintenance préventive.
Optimiser l'intensité et le positionnement du durcissement UV
Le système de polymérisation UV durcit l'adhésif au moment précis où la feuille entre en contact avec lui. Si l'intensité UV est trop faible, l'adhésif polymérise incomplètement et le transfert de la feuille est partiel. Les opérateurs peuvent alors ralentir la ligne ou augmenter la pression de la feuille, ce qui engendre des pertes. À l'inverse, si l'intensité UV est trop élevée, l'adhésif peut polymériser avant d'atteindre le point de contact, empêchant tout transfert et entraînant le gaspillage de la feuille et de la partie déjà avancée.
L'intensité du rayonnement UV diminue avec le temps. Une lampe qui fournissait une intensité suffisante à l'état neuf peut devenir insuffisante après plusieurs centaines d'heures de fonctionnement. Des mesures régulières à l'aide d'un radiomètre UV permettent de vérifier si l'intensité du rayonnement de la lampe correspond à celle recommandée par le fabricant de l'adhésif pour la cadence de production utilisée.
Le positionnement de la lampe UV par rapport au point de contact influe également sur l'efficacité du transfert. Si la lampe est positionnée trop en amont, l'adhésif commence à polymériser avant que le film n'entre en contact avec le substrat. Si elle est positionnée trop près, la lampe risque de chauffer inutilement le film ou le substrat. La distance spécifiée par le fabricant entre la lampe et le point de contact doit être respectée et vérifiée après toute intervention sur le boîtier de la lampe.
Pour les entreprises souhaitant comparer leurs équipements actuels aux systèmes plus récents dotés d'un contrôle UV intégré, l'examen des spécifications de transfert à froid et des fonctionnalités d'intégration UV peut permettre de déterminer si la mise à niveau du système de polymérisation à elle seule pourrait réduire la consommation de film sur les travaux existants.
Gestion de la manutention et du stockage des rouleaux de papier aluminium
Le gaspillage de feuille peut survenir avant même que le rouleau n'atteigne la machine. Des conditions de stockage inadéquates dégradent la qualité de la feuille et entraînent des problèmes de transfert, gaspillant ainsi de la feuille et du temps de production. La feuille à froid doit être stockée dans son emballage d'origine à une température comprise entre 15 °C et 25 °C et une humidité relative comprise entre 40 % et 60 %. Une humidité élevée peut provoquer l'adhérence des couches de la feuille, tandis que des températures élevées peuvent dégrader le revêtement antiadhésif qui contrôle la séparation de la couche métallisée du support.
Les rouleaux de feuille d'aluminium doivent être stockés horizontalement, sur leurs extrémités, et non empilés sur le côté, car le poids des rouleaux supérieurs risque de déformer le noyau des rouleaux inférieurs. Un noyau déformé provoque un déroulement irrégulier, ce qui engendre des fluctuations de tension et augmente le risque de rupture de la bande. Les rouleaux présentant des bords endommagés par la manutention doivent être inspectés avant le montage ; une entaille sur le bord de la bande de feuille d'aluminium crée une concentration de contraintes qui peut se propager et provoquer une déchirure sur toute la largeur lors du cycle d'indexage.
Suivi et mesure de l'utilisation du papier aluminium
Une approche systématique de la réduction des déchets de film plastique nécessite des mesures précises. Sans suivi de la consommation par commande, il est difficile de quantifier les améliorations et les déchets ont tendance à augmenter à nouveau au fil du temps. Enregistrez le diamètre du rouleau de film ou sa longueur en mètres au début et à la fin de chaque commande, ainsi que le nombre de feuilles produites et la surface totale de transfert d'image. Calculez la consommation de film pour mille feuilles et comparez-la à celle de commandes similaires.
Ces données révèlent des tendances : un substrat particulier qui consomme systématiquement plus de film que les autres, une mise en page d’image spécifique qui génère davantage de déchets, ou une équipe dont la consommation est systématiquement plus élevée. Chaque tendance met en évidence une cause profonde précise sur laquelle il est possible de s’attaquer : réglages de pression spécifiques au substrat, optimisation de l’indexation spécifique à l’image ou formation des opérateurs de l’équipe présentant la consommation la plus élevée.
Un enregistrement quotidien de la consommation de film, des réglages de tension, de la pression de pincement et de la distance d'indexage constitue une référence pour la configuration des tâches répétitives. Au lieu de repartir de zéro à chaque production, l'opérateur charge les paramètres ayant permis la plus faible consommation de film lors de la précédente exécution de la même tâche et effectue les ajustements nécessaires.
Quand la conception des équipements réduit automatiquement les déchets
Certaines machines intègrent des caractéristiques de conception qui réduisent intrinsèquement le gaspillage de film. Les systèmes d'indexage servo-commandés offrent un contrôle d'avance du film plus précis que les indexeurs mécaniques, réduisant ainsi la marge de sécurité nécessaire entre les zones de transfert. Les fonctions de saut de film, lorsqu'elles sont intégrées au système de commande de la machine plutôt qu'ajoutées ultérieurement, réagissent plus rapidement et gèrent l'accélération et la décélération de la bande de film avec plus de fluidité.
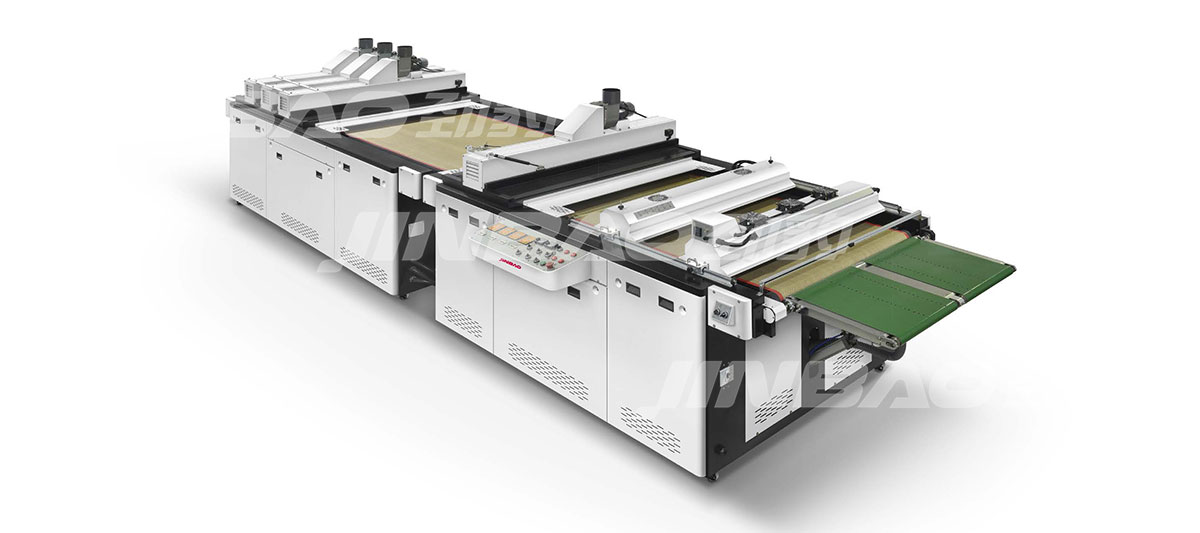
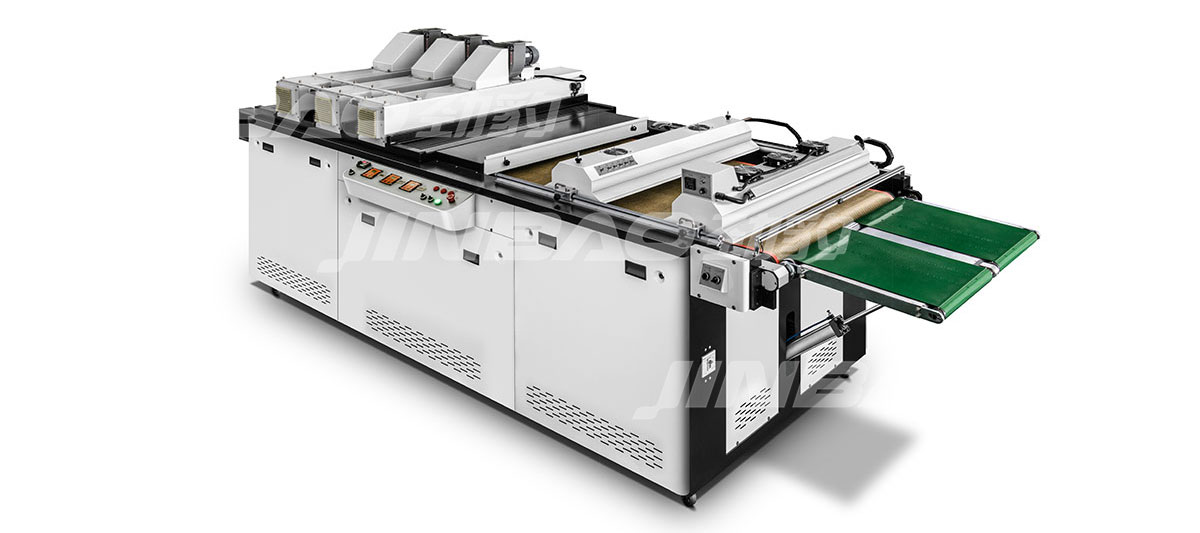
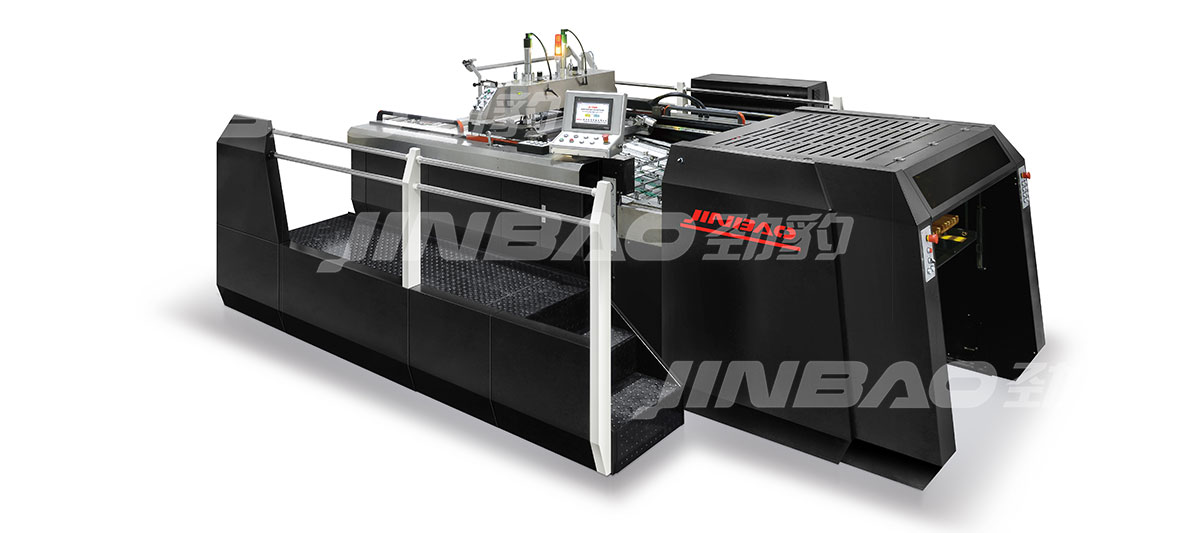
Pour les opérations où les coûts de la feuille représentent une part importante des dépenses en consommables, les solutions de transfert à froid de JINBAO offrent des spécifications détaillées sur la précision de l'indexation, le temps de réponse du saut de la feuille et les systèmes de contrôle de la tension, permettant une comparaison directe de la façon dont les choix de conception de l'équipement affectent la consommation continue de la feuille.